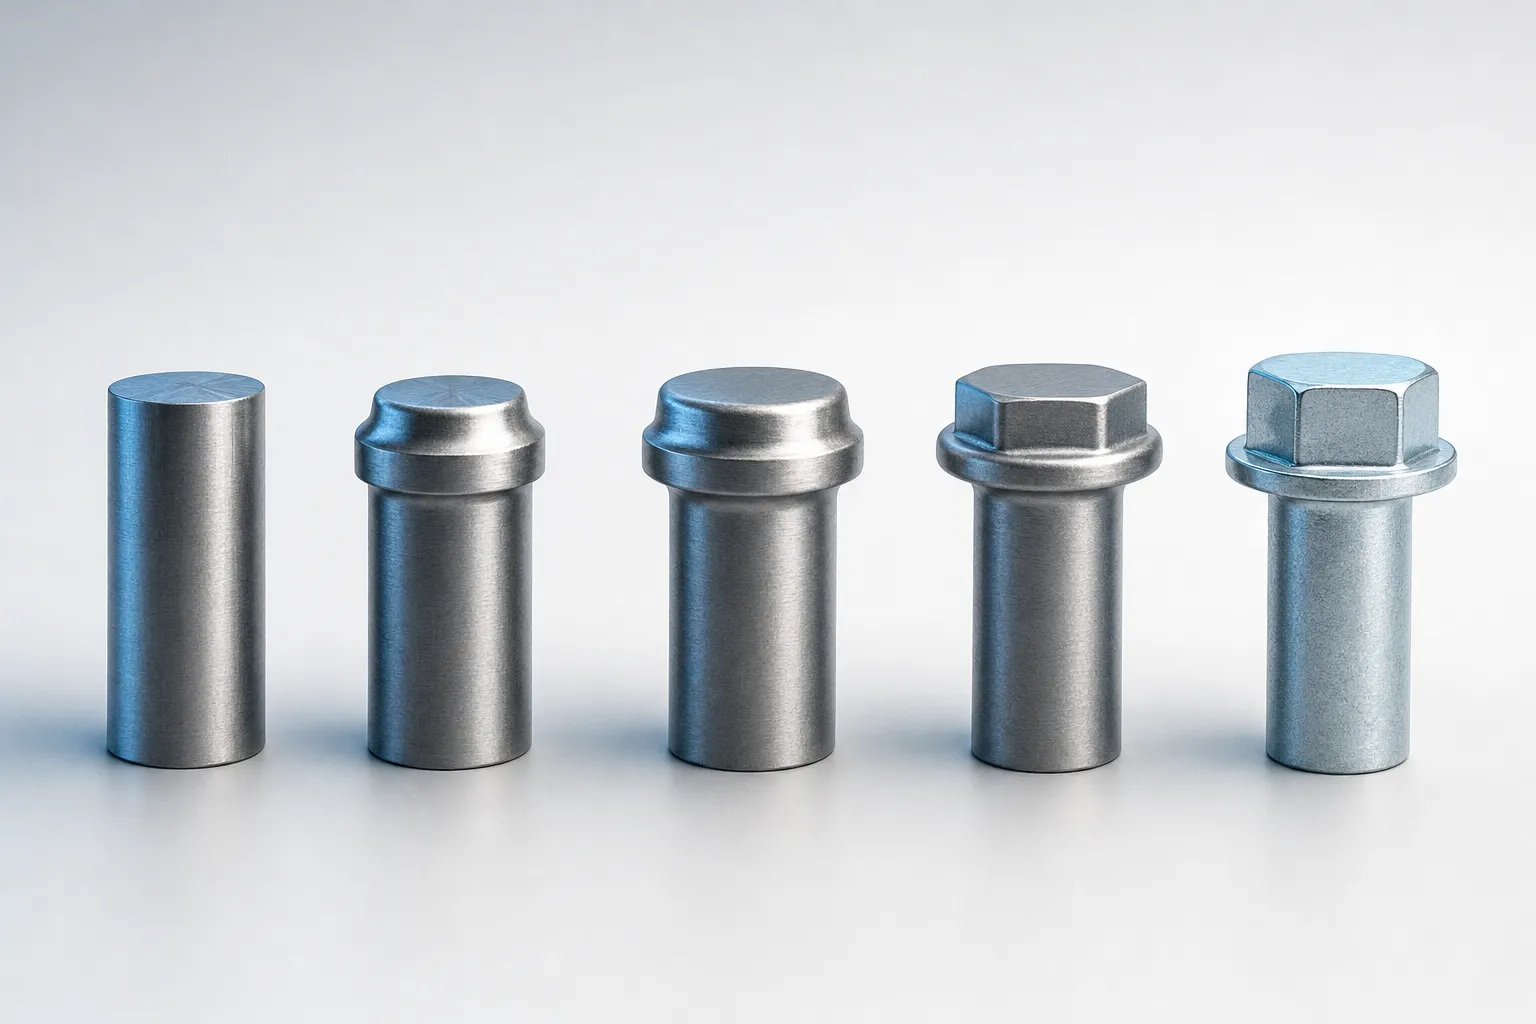
Kaltumgeformte Verbindungselemente entstehen, indem ein metallischer Rohling in Matrizen gedrückt wird und das Material in die gewünschte Form fließt, anstatt die Form größtenteils durch Zerspanen herzustellen. Kaltumformen ist der übergeordnete Begriff; Kaltstauchen bezeichnet meist das Umformen von Rohlingen für Verbindungselemente, insbesondere von Köpfen und Körpern, mit einer Stauchpresse. Vor der Festlegung eines Fertigungswegs muss ein Hersteller die Teilegeometrie, den spezifizierten Werkstoff, Toleranzen, Folgeoperationen und erwartete Mengen gemeinsam bewerten.
Der Prozess des Kaltstauchens kann mehrere Umformschritte umfassen, gefolgt von erforderlichen Operationen wie Gewinderollen, Beschneiden oder Spitzen. Der genaue Ablauf hängt vom Bauteil und der Ausstattung des Herstellers ab. Eine Anfrage ist besonders hilfreich, wenn sie eine freigegebene Zeichnung, vollständige Anforderungen an Werkstoff und Oberfläche sowie eine klare Beschreibung der benötigten Mengen und des Liefermusters enthält.
Was Kaltumformen und Kaltstauchen bedeuten
Beim Kaltumformen wird ein Rohling durch Matrizen eingeschlossen und bei Umgebungstemperatur unter Druck geformt. Die Kraft bewirkt einen plastischen Materialfluss. Der Prozess kann Stauchen umfassen, bei dem Material zur Bildung eines Kopfes oder einer Verdickung verschoben wird, sowie Extrudieren, bei dem ein Querschnitt verändert wird, indem Material durch oder in ein Matrizenmerkmal gedrückt wird. Für ein Bauteil können mehrere Umformvorgänge eingesetzt werden.
Kaltstauchen ist eine auf Verbindungselemente ausgerichtete Anwendung des Kaltumformens. Der Ausgangsrohling wird üblicherweise aus Draht abgelängt und anschließend mit Stempel und Matrize geformt. Die Begriffe werden in Gesprächen mit Lieferanten teilweise uneinheitlich verwendet. Eine Anfrage sollte daher das benötigte Bauteil und die Erwartungen an den Prozess beschreiben, statt sich allein auf die Bezeichnung zu stützen. Die Übersichten von Fastener World und NNI Training unterscheiden Kaltumformen außerdem von Warmumformen, Heißumformen und Schraubenzerspanung als alternativen Verfahren zur Herstellung eines Rohlings.
Der Fertigungsablauf im Überblick
Ein typischer Ablauf beginnt mit dem Ablängen eines maßlich bestimmten Rohlings aus Draht oder einem anderen Ausgangsmaterial. Der Rohling wird in einer Matrize ausgerichtet, durch einen Stempel umgeformt und ausgeworfen. Komplexere Teile können mehrere Stationen durchlaufen, wobei jede Station einen Teil der Form erzeugt. Der Leitfaden von Carpenter Technology beschreibt Mehrstationenpressen, die das Teil zwischen Matrizen weitergeben.
Das Materialvolumen des Rohlings ist relevant: Carpenter Technology weist darauf hin, dass das Volumen während des Stauchens konstant bleibt. Daher ist ein gleichbleibendes Volumen beim Ablängen des Rohlings wichtig. Dies ist ein Grund dafür, dass erforderliche Abmessungen und der Werkstoffzustand als zusammenhängende Einheit und nicht als voneinander unabhängige Beschaffungsangaben geprüft werden müssen.
Ein von Tanner Bolt & Nut beschriebener beispielhafter Ablauf für eine Sechskantschraube beginnt mit Ablängen und Stauchen. Danach werden die Kopfformmerkmale erzeugt und ein Teil des Schafts zur Vorbereitung des Gewinderollens extrudiert. Der Ablauf umfasst außerdem das Beschneiden des Sechskants, das Spitzen und das Rollen des Gewindes zwischen Matrizen. Dies ist ein Beispiel und keine allgemeingültige Reihenfolge. Andere Konstruktionen und Fertigungseinrichtungen können abweichende Operationen erfordern.
Gewinderollen ist ein Verdrängungsvorgang nach dem Umformen: Matrizen erzeugen das Gewinde, indem sie Material verschieben, anstatt es mit einem Werkzeug zu schneiden. Die erforderliche Gewindespezifikation und ihr Verhältnis zur Geometrie des Rohlings müssen daher als Teil des Fertigungsplans geprüft werden.
Geometrie, Werkstoff und Produktionsmenge
Geometrie und Umformablauf
Die Geometrie bestimmt, wie das Material durch die Matrizen fließen muss und wie viele Umformvorgänge erforderlich sein können. Relevante Merkmale können das Kopfprofil, Schaftabschnitte, Schultern, Innenantrieb oder Antrieb, Details unter dem Kopf, Spitze und Gewinde umfassen. Ein Hersteller muss möglicherweise prüfen, ob diese Merkmale nacheinander geformt werden können, ob Beschneiden oder eine andere Folgeoperation erforderlich ist und wie das Teil zwischen den Vorgängen gehalten und transportiert wird.
Eine Zeichnung sollte das vollständige Bauteil zeigen, einschließlich der Ansichten oder Schnitte, die zum Verständnis in einer einzelnen Projektion nicht eindeutiger Merkmale erforderlich sind. Kennzeichnen Sie kritische Maße und stellen Sie ihren Bezug zur Funktion des Bauteils her. Wenn ein Merkmal für Montage oder Passung besonders wichtig ist, geben Sie dies ausdrücklich an, statt anzunehmen, dass es aus der Zeichnung hervorgeht. Hinweise zur Spezifikation eines beidseitig gewindeten Bauteils finden Sie im Ratgeber zur Spezifikation von Stiftschrauben (Doppelendbolzen). Der Ratgeber zu Schraubenkopf- und Antriebstypen kann ebenfalls helfen, Anforderungen an Kopf und Antrieb eindeutig zu formulieren.
Werkstoff
Geben Sie die gewünschte Werkstoffgüte oder Spezifikation an und fügen Sie den erforderlichen Zustand oder die Dokumentation hinzu. Der Werkstoff beeinflusst, ob ein vorgeschlagener Umformweg geeignet ist. Daher muss der Hersteller wissen, was zwingend vorgeschrieben ist und wo eine Alternative geprüft werden könnte. Gehen Sie nicht davon aus, dass eine optisch ähnliche Güte oder ein anderer Lieferzustand austauschbar ist. Bitten Sie um eine Prüfung, wenn Substitutionen möglich sind.
Werkstoffspezifische Hinweise zum Umformen stellen keine allgemeingültige Freigabe für jedes Bauteil dar. Der Leitfaden von Carpenter Technology konzentriert sich auf das Kaltumformen von Speziallegierungen. Seine Empfehlungen sind daher in diesem Anwendungsbereich zu verstehen. Der konkrete Werkstoff, die Abmessungen, die Geometrie und der Prozess müssen für die jeweilige Anfrage weiterhin geprüft werden.
Produktionsmengen
Geben Sie, sofern bekannt, die erwartete Erstmenge sowie den voraussichtlichen Wiederhol- oder Jahresbedarf an. Fügen Sie hinzu, ob es sich um einen Einzelbedarf, einen Produktionsabruf oder eine Prognose handelt, und nennen Sie die erwartete Bestellhäufigkeit oder Losstruktur. Die Produktionsmenge kann beeinflussen, ob eigene Werkzeuge und ein bestimmter Umformweg wirtschaftlich und praktikabel sind. Es gibt jedoch keinen allgemein gültigen Mengenschwellenwert, der die Machbarkeit bestimmt. Der Hersteller muss Bauteil, Ausstattung, Werkzeuge, Einrichtung und Bedarfsstruktur gemeinsam berücksichtigen.
Folgeoperationen und Oberflächenbehandlung
Durch Kaltstauchen kann eine annähernde Endform entstehen, aber nicht jedes Merkmal wird zwangsläufig in der Stauchpresse fertiggestellt. Je nach Konstruktion können zusätzliche Arbeiten wie Beschneiden, Lochen, Kalibrieren, Gewinderollen oder Spitzen erforderlich sein. Carpenter Technology führt diese als mögliche Begleitoperationen des Stauchens auf. Das Beispiel der Sechskantschraube von Tanner Bolt & Nut zeigt, wie das Beschneiden des Kopfes und das Gewinderollen auf die wesentlichen Umformschritte folgen können.
Spezifizieren Sie jede erforderliche Operation und den fertigen Zustand des Bauteils. Geben Sie bei Beschichtungen oder anderen Oberflächenbehandlungen die erforderliche Beschreibung der Oberfläche sowie relevante Anforderungen an Abnahme oder Dokumentation an. Wenn ein Prozess lediglich bevorzugt und nicht zwingend vorgeschrieben ist, sagen Sie dies ausdrücklich. So kann der Hersteller prüfen, ob der spezifizierte Ablauf und die Reihenfolge geeignet sind und ob die Oberflächenbehandlung Maße oder Prüfanforderungen beeinflusst. Lassen Sie eine wichtige Operation nach dem Umformen nicht in einer Zeichnungsnotiz unausgesprochen, die bei der Angebotserstellung möglicherweise übersehen wird.
Was eine Fertigungsanfrage enthalten sollte
Eine vollständige Anfrage ermöglicht es dem Hersteller, Bauteil, Prozess und kaufmännischen Umfang ohne Annahmen zu bewerten. Die folgende Tabelle ist eine praktische Checkliste. Nicht jedes Feld gilt für jedes Verbindungselement, aber jede Anforderung, die Passung, Funktion oder Abnahme beeinflusst, sollte ausdrücklich genannt werden.
| Informationen zur Anfrage | Warum der Hersteller sie benötigt |
|---|---|
| Freigegebene Zeichnung mit Änderungsstand und Einheiten | Definiert das Bauteil und verhindert ein Angebot auf Basis einer veralteten oder unvollständigen Zeichnung. |
| Vollständige Geometrie, einschließlich erforderlicher Schnitte und Detailansichten | Zeigt die Merkmale, die umgeformt, bearbeitet oder anderweitig hergestellt werden müssen. |
| Maße und Toleranzen mit Kennzeichnung kritischer Merkmale | Hilft bei der Bewertung der Prozessanforderungen und der Prüfung der Konformität. Toleranzen sollten an funktionale Anforderungen gebunden sein und nicht vom Lieferanten geschätzt werden. |
| Werkstoffgüte oder Spezifikation und erforderlicher Zustand | Ermöglicht die Prüfung der Werkstoffeignung und der Beschaffungsanforderungen für den vorgesehenen Ablauf. |
| Gewindedaten und gegebenenfalls geltende Gewindeanforderungen | Definiert, was hergestellt und geprüft werden muss. Der Hersteller kann das Verhältnis zum Rohling und zum Umformablauf bewerten. |
| Anforderungen an Kopf, Innenantrieb, Antrieb und Spitze | Klärt Schnittstellen, Montageanforderungen und Merkmale, die eine bestimmte Operation erfordern können. |
| Oberfläche, Beschichtung und erforderliche Dokumentation | Definiert den gelieferten Endzustand und zugehörige Prüfungen oder Aufzeichnungen. |
| Erstmenge, Wiederholmenge oder Prognose sowie Bestellstruktur | Liefert den Kontext für die Bewertung von Werkzeugen, Produktionsplanung und Annahmen zur Angebotserstellung. |
| Anforderungen an Prüfung, Verpackung und Rückverfolgbarkeit | Identifiziert Abnahme- und Lieferanforderungen, die Umfang von Fertigung und Versorgung beeinflussen können. |
| Muster, Referenzteile oder zulässige Alternativen, sofern zutreffend | Hilft bei der Klärung von Auslegungsfragen und macht Flexibilität oder Einschränkungen deutlich. |
Zeichnung und Anfrage sollten übereinstimmen. Wenn die Zeichnung eine Toleranz vorgibt, die Anfrage jedoch einen anderen Abnahmezustand verlangt, muss die Abweichung vor der Anforderung eines verbindlichen Angebots geklärt werden. Wenn eine Toleranz noch nicht festgelegt ist, benennen Sie die funktionale Anforderung und bitten Sie den Hersteller um eine Prüfung, was vorgeschlagen werden kann. Behandeln Sie eine unbestätigte Fähigkeit nicht als vereinbarte Spezifikation.
Bei Konstruktionsaufgaben, die von digitaler Geometrie abhängen, kann ein CAD-Modell die Kommunikation unterstützen. Es sollte jedoch nicht stillschweigend die freigegebene Zeichnung oder deren Anforderungen ersetzen. Hinweise zur Verwendung von Modelldateien finden Sie im Ratgeber zu Schrauben-CAD-Modellen und parametrischer Generierung.
Machbarkeit und Angebot: Was geprüft werden muss
Ein Angebot hängt von mehr als der Nenngröße eines Verbindungselements ab. Hersteller müssen möglicherweise bewerten, ob Werkstoff und Rohlingabmessungen zum Umformablauf passen, wie die Geometrie auf mehrere Stationen verteilt werden kann und ob Folgeoperationen oder Sonderwerkzeuge erforderlich sind. Außerdem müssen sie die erforderlichen Toleranzen, Oberfläche, den Prüfumfang, Mengen und Liefererwartungen verstehen.
Fordern Sie eine individuelle Fertigungsprüfung an, wenn die Geometrie ungewöhnlich ist, ein Merkmal enge oder funktionskritische Toleranzen aufweist, der Werkstoff selten ist oder mit einem bestimmten Zustand spezifiziert wurde oder die Konstruktion mehrere anspruchsvolle Merkmale kombiniert. Dasselbe gilt bei unvollständigen Zeichnungen, Widersprüchen zwischen Spezifikation und Muster oder möglichen Wechselwirkungen zwischen Oberfläche und Maßen. Dies sind Anlässe für eine Abstimmung und kein Beleg dafür, dass ein Bauteil unmöglich oder machbar ist.
Der Hersteller kann vor der Abgabe eines verbindlichen Angebots Rückfragen stellen, einen Prozess vorschlagen oder eine Konstruktionsklärung anfordern. Unterscheiden Sie eine vorläufige Schätzung von einer akzeptierten Produktionsspezifikation und dokumentieren Sie vereinbarte Abweichungen oder Annahmen. Eine Prozessbesprechung begründet für sich genommen keine Konformität. Produktionsfreigabe und erforderliche Verifizierung bleiben separate Verantwortlichkeiten.
Anfrage bis Angebot mit strukturierten Anforderungen unterstützen
Strukturierte Produktinformationen können helfen, Standardauswahlen und Maße konsistent zu erfassen, Angebotsdaten zu erzeugen und unvollständige oder ungewöhnliche Anfragen an einen Ingenieur weiterzuleiten. Ein CPQ-Workflow kann diese Schritte organisieren, sollte jedoch nicht als automatische Freigabe der Fertigungsmachbarkeit verstanden werden. Regeln, Berechnungen und Integrationen speziell für Verbindungselemente müssen für das jeweilige Projekt definiert werden. Erfahren Sie mehr über Konfiguration und Angebotserstellung für Verbindungselemente.
Bei einer Anfrage mit einem nicht standardisierten Werkstoff, unsicherer Geometrie oder kritischer Toleranz stellen Sie die Zeichnung und Anforderungen zur individuellen Prüfung bereit. Wenn Sie die Strukturierung einer Anfrage oder eines Angebotsprozesses für Verbindungselemente besprechen möchten, kontaktieren Sie allpccloud.
Häufige Fragen
Was ist der Unterschied zwischen Kaltumformen und Kaltstauchen?
Kaltumformen bezeichnet das Formen von Metall durch plastischen Materialfluss unter Druck bei Umgebungstemperatur. Kaltstauchen ist eine auf Verbindungselemente ausgerichtete Form des Kaltumformens, die häufig zum Formen eines Rohlings in Matrizen eingesetzt wird.
Verwendet jedes kaltumgeformte Verbindungselement denselben Fertigungsablauf?
Nein. Der Ablauf hängt von Geometrie, Werkstoff, erforderlichen Merkmalen und verfügbarer Ausstattung ab. Ein Hersteller kann mehrere Umformstationen mit Folgeoperationen wie Beschneiden oder Gewinderollen kombinieren.
Welche Informationen sollte ich für ein Angebot zu einem kaltumgeformten Verbindungselement senden?
Stellen Sie eine freigegebene Zeichnung mit Maßen und Toleranzen, Angaben zu Werkstoff und Zustand sowie Anforderungen an Gewinde und Oberfläche bereit. Fügen Sie Anforderungen an Prüfung, Verpackung oder Dokumentation hinzu und kennzeichnen Sie kritische Merkmale oder zulässige Alternativen.
Kann ein Hersteller die Machbarkeit allein anhand eines CAD-Modells bestätigen?
Ein CAD-Modell kann die Kommunikation der Geometrie unterstützen, definiert jedoch möglicherweise keine Toleranzen, keinen Werkstoff, keine Oberfläche oder Abnahmeanforderungen. Stellen Sie die freigegebene Zeichnung und die vollständige Spezifikation bereit und fordern Sie bei unsicheren oder anspruchsvollen Merkmalen eine individuelle Prüfung an.
Bestätigt der Einsatz einer CPQ-Software, dass ein Verbindungselement gefertigt werden kann?
Nein. CPQ kann Anforderungen strukturieren und Angebotsprozesse unterstützen, ersetzt jedoch weder die Fertigungsprüfung noch die technische Freigabe, Prüfung oder Zertifizierung. Ausnahmen sollten an den zuständigen Prüfer weitergeleitet werden.